Руководство по настройке лазерной маркировки: от установки до первой разметки.
Правильная настройка лазерного маркировочного станка превращает сырье в инструмент для точной маркировки. Это подробное руководство шаг за шагом проведет вас через весь процесс, от сборки системы до нанесения первой высококачественной маркировки, чтобы ваши инвестиции окупились сразу же. Независимо от того, гравируете ли вы сложные узоры на ювелирных изделиях или маркируете металлические детали для аэрокосмической отрасли, знание основ установки и эксплуатации поможет вам избежать дорогостоящих ошибок и быстрее завершить работу.
Понимание устройства лазерной маркировки перед установкой
Выбор правильной технологии — первый шаг к бесперебойной работе процесса маркировки. Существует три основных типа лазерных маркировочных машин, и каждая из них предназначена для работы с различными материалами и удовлетворения потребностей различных отраслей промышленности.
Основные лазерные технологии и их промышленное применение
Благодаря усилению оптическим волокном, волоконные лазерные системы создают лучи с длиной волны около 1064 нм, что делает их очень полезными для маркировки металла. Эти методы отлично подходят для идентификации автомобильных деталей, отслеживания инструментов и кодирования электронных компонентов. Высокое качество их лучей оставляет стойкие следы на обработанных пластиках, нержавеющей стали, алюминии и титане без использования каких-либо материалов.
CO2-лазеры работают на длине волны 10 600 нм, что идеально подходит для обработки дерева, кожи, стекла и некоторых видов пластика. Технология CO2-лазеров полезна во многих отраслях промышленности, где необходимо наносить коды на коробки, изготавливать пластиковые награды или маркировать резиновые детали. Однако для обработки чистых металлов требуются специальные покрытия, поскольку инфракрасные волны в этом диапазоне отражаются от гладких металлических поверхностей.
Маркировочные машины с УФ-лазерным излучением используют ультрафиолетовый свет с длиной волны 355 нм, что позволяет наносить «холодную» маркировку на термочувствительные объекты. Эта технология необходима компаниям, производящим печатные платы, медицинские приборы и упаковку для лекарств, когда необходимо избежать термического повреждения. Очень малый размер пятна позволяет наносить маркировку с высокой точностью до 10 микрон, что соответствует строгим стандартам в электронной промышленности.
Критические компоненты, влияющие на настройку и производительность
Знание устройства вашей системы упрощает запуск и устранение неполадок. Луч исходит от лазерного источника. Срок службы волоконно-лазерных маркировочных машин обычно составляет 100 000 часов, в то время как стандартные системы с ламповой накачкой служат всего 30 000 часов. Система гальванометрического сканирования направляет луч с точностью, измеряемой в микрорадианах. Это позволяет современным системам производить маркировку со скоростью до 7000 мм/с.
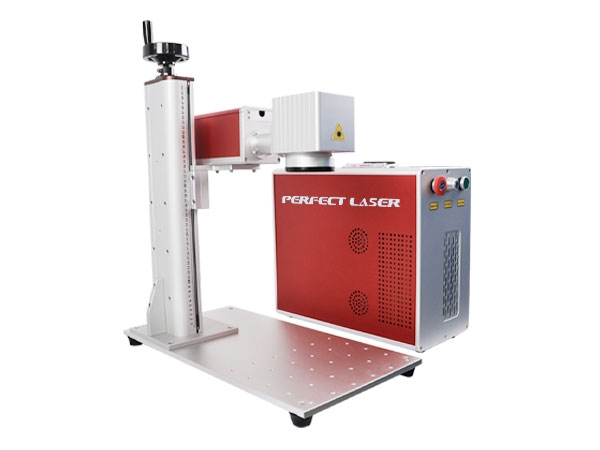
Системы охлаждения поддерживают необходимую температуру. В большинстве промышленных условий хорошо подходят системы с воздушным охлаждением, поскольку они не требуют водопровода и могут работать непрерывно. Версии с водяным охлаждением могут справляться с более мощными задачами, но требуют регулярного контроля температуры и замены охлаждающей жидкости. Управляющий компьютер имеет собственное программное обеспечение, использующее сложные методы оптимизации траектории для преобразования проектных файлов в точные направления разметки.
Подготовка площадки и соблюдение экологических норм
Правильное размещение оборудования оказывает существенное влияние на срок его службы и качество маркировки. Стабильная температура в диапазоне от 50°F до 95°F предотвращает температурный дрейф, влияющий на точность измерений. Поддержание влажности ниже 85% без конденсации предотвращает разрушение оптических компонентов. Частицы, образующиеся при нанесении меток, удаляются при достаточном потоке воздуха. Это особенно важно при работе с пластиком или обработанными материалами.
Электросеть должна обеспечивать стабильное электропитание, соответствующее потребностям вашей системы. Большинству коммерческих лазерных маркировочных машин требуется однофазное питание от 110 до 220 В с надлежащим заземлением для предотвращения электромагнитных помех. Чувствительные устройства защищены выделенными линиями с защитой от перенапряжения. Пространство должно быть достаточно большим, чтобы вместить машину, плюс дополнительно от 24 до 36 дюймов для доступа к обслуживанию, обеспечения циркуляции воздуха и создания безопасных зон для операторов, соответствующих стандартам OSHA и ANSI Z136 по лазерной безопасности.
Пошаговая инструкция по установке вашего лазерного маркировочного станка
Методичная установка оборудования предотвращает возникновение проблем и гарантирует соблюдение правил техники безопасности с самого начала. Этот организованный метод подходит для любых конфигураций, от небольших настольных компьютеров до полностью интегрированных производственных линий.
Предварительные проверки и подготовка перед установкой
Распакуйте вещи в чистом помещении с контролируемой температурой. Убедитесь, что все детали соответствуют упаковочному листу. Обычно система лазерной маркировки с волоконным лазером включает в себя маркировочную головку, шкаф управления, компьютерный стол, шнуры питания, защитные аксессуары для линз и калибровочные мишени. Проверьте наличие повреждений при транспортировке и сфотографируйте все обнаруженные проблемы, прежде чем продолжить. Системы Perfect Laser поставляются с полными схемами своих компонентов, документацией для получения сертификата CE и иллюстрированными руководствами по быстрому запуску, что позволяет сразу же приступить к работе.
Убедитесь, что монтажные поверхности выровнены с точностью до 0.5 мм по всей поверхности станка. В местах, где используется тяжелая техника, может потребоваться виброизоляция, поскольку даже небольшие движения могут повлиять на точность разметки до микронного уровня. Разместите блок управления так, чтобы кабели до него доходили, и чтобы к нему можно было легко добраться для будущего ремонта. Проверьте наличие сжатого воздуха, если вы используете пневматические сопла для очистки от мусора во время работы.
Механическая сборка и электрические соединения
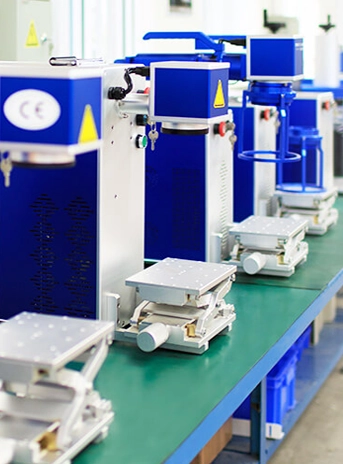
Прикрепите маркировочную головку к столу или монтажной раме с помощью прилагаемых инструментов. Настольные системы имеют встроенные столы для стандартных размеров компонентов, в то время как подъемные системы обеспечивают регулировку по оси Z для изменения высоты заготовки. Для маркировки цилиндрических предметов, таких как трубы или бутылки, роторные волоконные лазерные гравировальные станки требуют дополнительного вращающегося центра.
Для подключения лазерной головки к блоку управления используйте прилагаемые кабели. Во избежание неправильной сборки используйте соединения с цветовой маркировкой или нумерацией. Заземлите систему, подключив заземляющий провод к земле, а не к нейтральной линии. Это защитит рабочих от поражения электрическим током, а также хрупкие детали гальванометра от статического электричества. Для моделей с водяным охлаждением подключите линии системы охлаждения и убедитесь, что поток соответствует направлению.
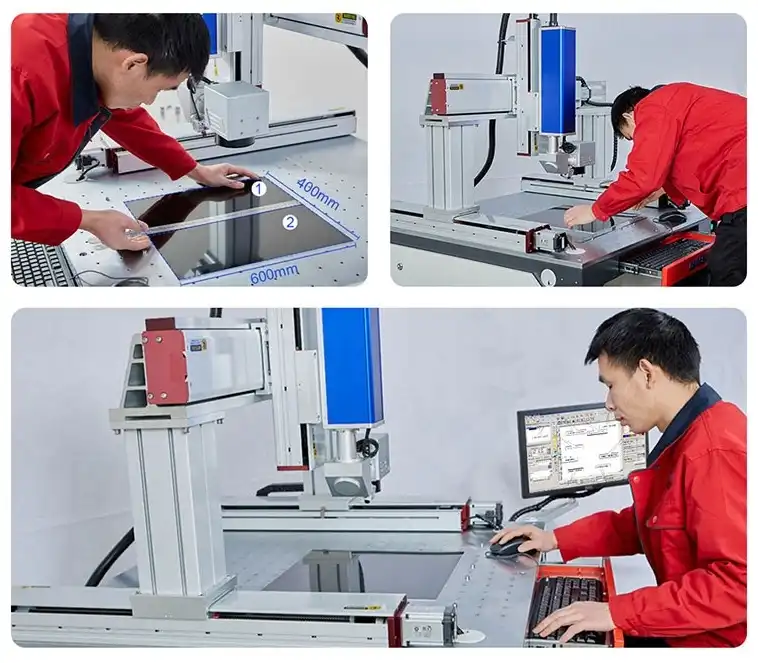
Установите в здании генератор дымовых газов или вытяжное соединение для системы вентиляции. Разместите вытяжной патрубок рядом с областью, которую вы хотите разметить лазерным маркировочным станком, не прерывая траекторию лазерного луча или загрузку заготовки. Перед установкой программного обеспечения убедитесь, что блок управления включен и индикаторы работают.
Настройка программного обеспечения и первоначальная калибровка
Установите программное обеспечение производителя для маркировки на управляющий компьютер. Системы Perfect Laser предоставляют простое программное обеспечение для импорта векторных файлов, создания параметризованного текста, штрих-кодов и подключения к базе данных для изменения данных. Интерфейс реального времени упрощает оптимизацию для различных материалов и уровней печати.
Для начала калибровки создайте калибровочную пластину с тестовым рисунком. Программа проверяет измерения и корректирует визуальные искажения поля записи. Измените высоту фокусировки с помощью шкалы или автофокуса. Правильное расстояние фокусировки максимизирует плотность энергии поверхности материала. На это расстояние влияют линзы. Например, линзы 100 мм подходят для мелкой электроники, а линзы 420 мм лучше для автомобильных деталей.
Проверьте мощность лазера на малом уровне, используя карту выравнивания для наблюдения за лучом. Постепенно увеличивайте мощность, тестируя образцы на стандартных материалах, проверяя качество маркировки и изменяя скорость, частоту и мощность. Запишите эти настройки по умолчанию для дальнейшего использования. Они помогут начать добавлять материалы или части формы.
От установки до первой разметки – эксплуатация лазерного маркировочного станка.
Для перехода от установки к производству необходимо понимать взаимосвязь параметров и взаимодействие материалов. Получение первых хороших оценок подтверждает правильность настройки и укрепляет уверенность в своих способностях к её использованию.
Подготовка к первой проверке работ
Поместите образец изделия в зону маркировки. Закрепление предотвращает смещение во время маркировки — даже мельчайшие изменения приводят к ошибкам выравнивания при многопроходной обработке. Магнитные зажимы хорошо подходят для немагнитных плоских металлических заготовок, а вакуумные патроны — для магнитных. С помощью вращающихся инструментов V-образные блоки поддерживают цилиндры.
Импортируйте свой дизайн этикетки или воспользуйтесь возможностями программного обеспечения. Векторные изображения превосходят растровые по качеству. По возможности векторизуйте логотипы и дизайны. Шрифты TrueType с четкими краями лучше смотрятся в тексте. Встроенные функции проверки размеров и наличия ошибок позволяют производителям гарантировать надежное сканирование штрих-кодов и QR-кодов.
Разместите изображение в области маркировки, используя возможности просмотра программного обеспечения. Измерьте реальные детали, чтобы убедиться, что позиционирование деталей соответствует производственным допускам. Назовите файл задания, указав номер детали, материал и параметры маркировки, чтобы вы могли найти его позже.
Выбор параметров для различных материалов и эффектов
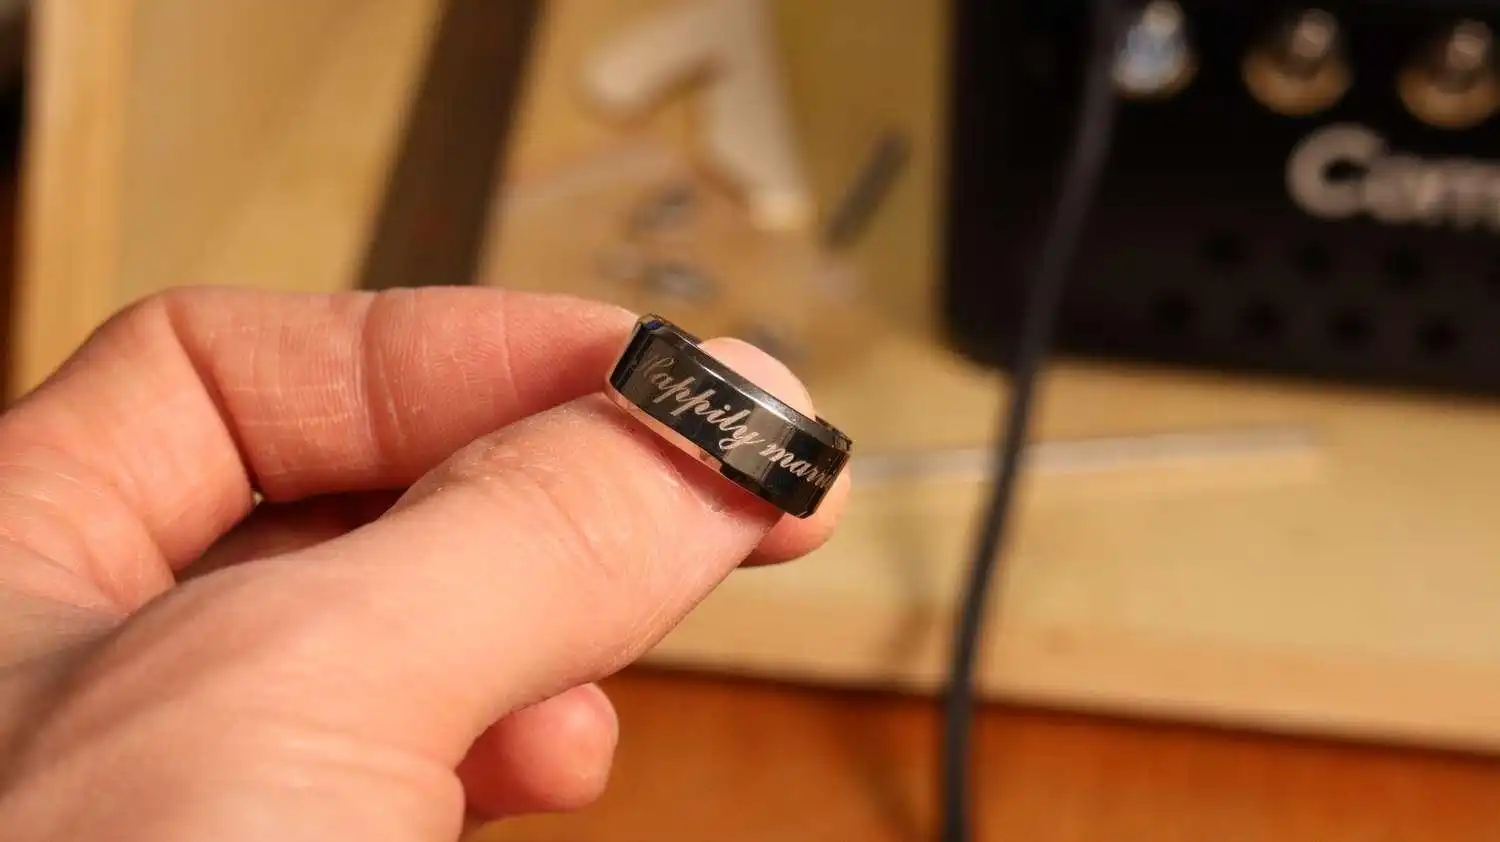
Понимание различий между письмом, резьбой и травлением помогает установить параметры. Лазерная гравировка влияет на цвет поверхности, не удаляя материал путем окисления или отжига. Она позволяет создавать высококонтрастные эффекты на металлах, сохраняя при этом форму. Этот метод может добавлять серийные номера, коды даты и имена к изделиям, вырезанным лазером.
Гравировка создает тактильные, глубокие линии путем удаления материала. Более высокая мощность и более низкие скорости испаряют основной материал, что делает этот метод идеальным для идентификации пресс-форм, перманентной маркировки и декоративного использования, где метка может выдерживать незначительные изменения размера. Контроль глубины гравировки требует множества попыток. Нормальная глубина гравировки составляет 0.05–0.5 мм в зависимости от материала и области применения.
Травление удаляет небольшое количество материала, создавая видимые метки с минимальным изменением размера частиц. Эта процедура хорошо подходит для медицинского оборудования, авиационных деталей и электроники, где обширная резка может повредить структуру. Проводите эксперименты с параметрами целенаправленно. Начните с настроек производителя, затем изменяйте по одной переменной в процессе тестирования.
Вот несколько советов по настройке параметров для популярных материалов:
1. Нержавеющая сталь:
- Используйте частоты в диапазоне 20–100 кГц с умеренной мощностью для создания темных оксидных отметок на нержавеющей стали.
- Скорость нанесения маркировки обычно составляет от 1000 до 3000 мм/с в зависимости от требуемого уровня контрастности.
- Низкие частоты в сочетании с более высокими настройками мощности позволяют добиться глубокой гравировки, которая сохраняется даже после обработки поверхности.
2. Алюминий:
- Анодированный алюминий легко покрывается маркировкой даже при относительно низкой мощности.
- Для обработки чистого алюминия требуются более высокие настройки лазера, и для улучшения видимости маркировки может быть полезно применение химических покрытий.
- Важно правильно отрегулировать положение фокуса: фокусировка немного выше поверхности создает более широкие линии, а фокусировка ниже поверхности улучшает гравировку мелких деталей.
- A лазерный маркер Наилучшие результаты достигаются при правильном подборе параметров подготовки поверхности и фокусного расстояния в соответствии с типом материала.
3. Пластмассы:
- Маркировка таких материалов, как АБС-пластик, поликарбонат и ацетал, осуществляется посредством контролируемого плавления или химических изменений поверхности.
- УФ-лазеры идеально подходят для обработки пластика, поскольку они уменьшают термическое повреждение и минимизируют темные следы от ожогов.
- Волоконные лазеры также могут использоваться для гравировки некоторых видов пластика, предназначенных для лазерной маркировки.
4. Драгоценные металлы:
- Гравировка ювелирных изделий требует точного контроля параметров во избежание нежелательной деформации металла.
- Низкое энергопотребление в сочетании с высокой скоростью сканирования обеспечивает четкую и деликатную маркировку.
- Многоцветные волоконные лазерные системы Perfect Laser позволяют создавать декоративные цветовые эффекты на титане и нержавеющей стали за счет контролируемого оксидирования.
Устранение распространенных проблем, возникающих на начальном этапе.
Неравномерные метки указывают на недостаточную передачу энергии. Фокусное расстояние в 1 мм существенно снижает плотность поверхностной энергии. Используя встроенные измерители мощности или внешние датчики, убедитесь в правильности параметров выходной мощности лазерного источника и мощности материала.
Поврежденные метки указывают на проблемы с креплением или выравниванием. Повторите калибровку и закрепите секцию. Калибровку зеркал гальванометра следует проводить после транспортировки или при резком изменении температуры. Изогнутые линии показывают ошибки коррекции поля программы.
Передача слишком большой энергии может привести к перегоранию соседних линий или повреждению материала. Уменьшите мощность, увеличьте скорость или уменьшите количество отметок. Поток вспомогательного воздуха должен удалять растворенные вещества и предотвращать их повторное образование, что снижает качество отметок. Низкая мощность? Очистите оптику. Пропускание уменьшается при загрязнении линзы или окна.
Основные правила технического обслуживания и техники безопасности для обеспечения долгосрочной работоспособности.
Регулярный уход обеспечивает точность маркировки и защищает ваши инвестиции. Меры безопасности гарантируют безопасность работников и обеспечивают соблюдение всех правил в процессе производства.
График текущего обслуживания
Проверьте поверхность для нанесения надписей и выхлопные газы на наличие мусора. Для очистки окна линзового блока необходимы оптические салфетки и полироли. Пыль и отпечатки пальцев блокируют лазерный свет, снижая качество маркировки. Найдите повреждения креплений заготовки, которые могут смещаться во время нанесения маркировки.
В ходе технического обслуживания еженедельно проверяются изношенные проволочные соединения. Проверяется система охлаждения. Еженедельно очищается сетчатый фильтр воздухозаборника с воздушным охлаждением, а также проверяется уровень и температура охлаждающей жидкости в системе водяного охлаждения. Подвижные части смазываются консистентной смазкой, указанной производителем. Для регулировки оси Z подъемного типа требуется смазка.
Поскольку компоненты изнашиваются, калибровка каждые три месяца обеспечивает правильность маркировки. Сравните текущий выходной сигнал с первоначальными измерениями при тестировании. Измените полевую настройку, если точность измерений слишком сильно меняется. Зеркала гальванометра следует очистить. Ремонт зеркал может потребовать помощи специалиста из-за необходимости идеальной юстировки.
Системы, лазерные источники и предохранительные выключатели ежегодно анализируются и тестируются профессионалами. Для быстрого устранения неполадок компания Perfect Laser предоставляет круглосуточную техническую поддержку и консультации в режиме реального времени. Двухлетняя гарантия на замену компонентов лазерного источника сокращает время простоя на начальном этапе производства.
Комплексные протоколы безопасности
Для обеспечения безопасности при работе с лазерами необходима соответствующая классификация. Большинство промышленного оборудования для лазерной маркировки волоконными лазерами относится к классу 4, что требует тщательной подготовки операторов. Предусмотрены предохранительные блокировки дверных проемов для защиты от лазерного излучения. Длина волны лазера, пиковая мощность и меры безопасности должны быть указаны на предупреждающих знаках.
Защитные очки для работы с лазером должны соответствовать частоте лазера (1064 нм для волоконных лазеров, 10,600 нм для CO2-систем, 355 нм для УФ-лазеров). При различных уровнях мощности лазера защитные очки с оптической плотностью ANSI Z136 обеспечивают лучшую защиту, чем обычные. Полностью закрытые системы уменьшают путь лазерного луча, не требуя защиты глаз. Такие системы подходят для многопользовательского крупносерийного производства.
Запланируйте немедленное отключение лазера и оказание помощи пострадавшим. Рядом с инструментами разместите контактную информацию для экстренных случаев. Регулярно пересматривайте инструкции по эксплуатации, обнаружению опасностей и действиям в чрезвычайных ситуациях. Отслеживайте уровень подготовки персонала и соответствие требованиям для проведения государственных проверок.
При оценке рисков, связанных с лазерным излучением, необходимо учитывать материалы. При работе с некоторыми полимерами выделяются вредные пары. При длительной маркировке следует проверить поток воздуха и рассмотреть возможность использования респираторов. При маркировке металла мельчайшие частицы должны собираться вытяжными системами. В паспортах безопасности указаны опасности, связанные с материалами.
Выбор подходящего лазерного маркировочного станка для нужд вашего бизнеса
Выбор подходящего оборудования для лазерной маркировки предполагает баланс между текущими потребностями в производительности и возможностями для роста в будущем. Понимание того, что наиболее важно для вашего применения, поможет вам выбрать правильную технологию и правильно её настроить.
Сравнительный анализ технологий применения материалов
В большинстве промышленных систем маркировки металла используются волоконные лазеры. Их эффективность составляет 30–40%, что выше, чем у систем с ламповой накачкой, преобразующих 2–5% энергии в свет. Снижаются производственные затраты и тепловая нагрузка. Благодаря компактной твердотельной конструкции исключаются оптические каналы, чувствительные к юстировке, система прослужит долгие годы без технического обслуживания.
Волоконно-оптические технологии идеально подходят для 3D-печати, изготовления деталей автомобилей, высокоточных комплектующих и строительных материалов благодаря своей скорости и долговечности. Производители медицинского оборудования ценят чистоту маркировки, полученной методом отжига, и отсутствие необходимости в чернилах или клее. Глубокое травление, способное выдерживать высокие температуры, воздействие химических веществ и неровные поверхности, помогает аэрокосмическим компаниям соответствовать стандартам отслеживания.
Точность без вреда достигается с помощью УФ-лазерной маркировки в производстве электроники, печатных плат и интегральных схем. Маркировка корпусов из FR-4, кремния и керамики осуществляется с помощью излучения с длиной волны 355 нм. В фармацевтической упаковке УФ-лазеры наносят коды даты и номера партий на блистерные упаковки и флаконы без повреждений.
Компания Perfect Laser предлагает лазерную резку металла ультрафиолетовым фиолетовым светом для устранения неисправностей волоконных лазеров. Холодная абляция защищает чувствительные к нагреву детали при нанесении надписей на печатные платы или изделия, расположенные рядом с пластиковыми корпусами. Уменьшение размеров потребительских товаров может быть достигнуто с помощью пятна размером 10 микрон для QR-кодов размером менее 2 мм².
Параметры конфигурации, соответствующие производственным требованиям.
Миниатюрное и портативное лазерное маркировочное оборудование помогает предприятиям с небольшим объемом производства, цехам и службам выездного обслуживания. Благодаря весу менее 50 фунтов, эти системы удобны для транспортировки между рабочими местами и объектами клиентов. Усовершенствованная технология гальванометра и оптическая конструкция позволяют использовать как небольшие системы для маркировки, так и крупные промышленные установки в переполненных производственных цехах без ущерба для производительности.
В настольных моделях маркировочная головка и управляющая электроника размещены в компактных корпусах, устанавливаемых на стол. Встроенные рабочие поверхности позволяют обрабатывать детали размером 8 на 8 дюймов для маркировки инструментов, резьбы по ювелирным изделиям и серийной маркировки мелких деталей. Подключение по принципу «подключи и работай» упрощает настройку без дополнительных услуг по установке.
Маркировка плоских листов и готовых изделий может осуществляться с помощью лазерного маркировочного оборудования подъемного типа с возможностью регулировки оси Z. Эта универсальность полезна для предприятий, работающих с деталями различной формы, и для производителей, осуществляющих маркировку на разных этапах производства. Пневматические или моторизованные подъемные системы обеспечивают поддержание фокуса на протяжении всего производственного цикла.
Системы резервного питания для автоматизированных производственных линий могут активироваться с помощью ПЛК или датчиков на ленте. Функция маркировки на лету обеспечивает бесперебойное производство без ручного ввода данных, что крайне важно для крупных компаний, поскольку производительность определяет выручку. Скорость считывания Perfect Laser составляет 7000 мм/с, что обеспечивает циклическую производительность менее одной секунды на изделие, сравнимую с конвейерными линиями, машинами для литья под давлением и прессовальными машинами.
Оценка совокупной стоимости владения
Цена покупки — лишь один из факторов, определяющих долгосрочную ценность. Эксплуатационные расходы, включая электроэнергию, ремонт и расходные материалы, влияют на оценку рентабельности инвестиций. Большинство волоконно-лазерных маркировочных машин потребляют от 300 до 800 ватт, по сравнению с киловаттами, которые требовались для предыдущих технологий.
Твердотельные версии не требуют заправки ламп или оптической коррекции, поэтому техническое обслуживание обходится недорого. Регулярная чистка линз и замена фильтров позволяют системам Perfect Laser с воздушным охлаждением работать годами. Благодаря двухлетней гарантии и стабильной конструкции лазерного источника вы можете планировать бюджет и предотвращать непредвиденные расходы на техническое обслуживание в периоды высокой загрузки производства.
При больших объемах производства производительность влияет на прибыль. Найдите разницу в прибыли за смену для разных систем — станок, производящий 1000 деталей в день, требует вдвое большей мощности для поддержания производства. Преимущества в скорости, такие как снижение затрат на рабочую силу и более быстрая доставка заказов, могут компенсировать более высокие первоначальные затраты на развитие компании.
Репутация поставщика влияет на долгосрочную удовлетворенность не только с точки зрения технических характеристик оборудования. Известные организации, такие как Perfect Laser, предоставляют услуги по тестированию оборудования, обучению операторов и оперативной технической поддержке. Сертификаты CE, TUV и SGS компании Perfect Laser подтверждают ее приверженность качеству и стабильной работе. Компания имеет офисы в Германии, Японии, Италии, России, Бразилии, Индии, ОАЭ и Саудовской Аравии. Это означает, что ваши инвестиции будут поддерживаться по всему миру, где бы они ни использовались.
Заключение
Успешная установка лазерного маркировочного станка кардинально меняет подход к производству. Он обеспечивает постоянную маркировку, улучшенную отслеживаемость и больше возможностей для персонализации в различных отраслях. Следуя этому руководству, вы сможете достичь операционного совершенства с самого начала, от освоения основных технологий до получения первых качественных отметок. Точность поддерживается регулярным ремонтом, а ваша команда находится в безопасности благодаря тщательным мерам безопасности. Наилучшая окупаемость инвестиций (ROI) достигается за счет выбора оборудования, соответствующего вашим уникальным потребностям в материалах и объемам производства. Благодаря широкому ассортименту продукции, включающему мини-, портативные, настольные, подъемные, ротационные, УФ- и 3D-маркировочные станки с динамической фокусировкой, компания Perfect Laser может решить практически любую задачу маркировки в промышленности. Их продукция надежна и поставляется с глобальной сетью поддержки.
FAQ
1. Как часто следует калибровать мой волоконно-лазерный маркировочный станок?
Частота калибровки зависит от объема производства и стабильности настроек. Обычно калибровка проводится каждые три месяца в местах с постоянной температурой и влажностью, но в местах с изменяющимися условиями ее следует проводить ежемесячно. Повторную калибровку следует проводить при перемещении оборудования, проведении технического обслуживания оптических компонентов или при изменении точности измерений сверх ожидаемых значений. Установка стандартных тестовых шаблонов во время монтажа обеспечивает эталонные значения для текущих проверок.
2. Может ли один лазерный маркировочный станок обрабатывать несколько типов материалов?
Волоконно-лазерные системы позволяют маркировать большинство металлов и многие специализированные пластмассы, особенно те, которые содержат химические вещества, делающие их чувствительными к лазерам. Однако для достижения наилучших результатов при работе с совершенно разными материалами часто требуются методы, специально разработанные для данной технологии. УФ-лазеры лучше всего работают с термочувствительными материалами, а CO2-лазеры — с биологическими материалами. Изучите основные типы обрабатываемых вами материалов. Например, если 80% вашей продукции — металл, волоконно-лазерная технология — лучший вариант, даже если иногда вам придется искать другие способы обработки неметаллических материалов.
3. На какие стандарты безопасности следует обратить внимание перед покупкой?
Для работы в США требуется соответствие требованиям FDA и CDRH, подтверждающее наличие соответствующих блокировок безопасности и маркировки. Для европейских рынков требуется одобрение CE в соответствии с Директивой по машинному оборудованию и правилами лазерной безопасности. Необходимо также проверить соответствие стандарту ANSI Z136, что означает соблюдение правил защиты и воздействия излучения. Производители с хорошей репутацией, такие как Perfect Laser, предоставляют полный пакет сертификационной документации, подтверждающий соответствие нормативным требованиям и стандартам программы безопасности труда, без необходимости дополнительных технических работ.
Сотрудничайте с Perfect Laser для решений в области точной маркировки.
Готовы ли вы повысить эффективность производства с помощью лазерной маркировки, разработанной специально для промышленности? Компания Perfect Laser производит комплексные системы, которые можно использовать для любых задач, от маркировки микроэлектроники до идентификации тяжелых промышленных деталей. Мы продаем широкий ассортимент волоконных лазерных маркировочных машин , включая компактные, портативные, настольные, подъемные, роторные, УФ- и 3D-модели с динамической фокусировкой. Все они отличаются высокой точностью, стабильностью и экономичностью, а также поставляются с двухлетней гарантией на лазерный источник.
Компания Perfect Laser производит высококачественную продукцию с 1995 года и имеет более чем 25-летний опыт работы. Она обслуживает клиентов по всему миру, используя 63 защищенные концепции и строгие методы контроля качества, такие как передовые методы измерения мощности и моделирование стабильности. Бесплатное тестирование продукции, круглосуточная техническая поддержка и возможности OEM-настройки гарантируют, что ваши уникальные потребности будут удовлетворены экспертами. Напишите нашей инженерной команде по адресу [email protected] , чтобы обсудить ваши потребности в маркировке и получить полные технические характеристики, соответствующие вашим производственным задачам.
Референсы
1. Дахотре, Нарендра Б., и Сандип П. Харимкар. Лазерная обработка и изготовление материалов. Springer Science & Business Media, 2008.
2. Ион, Джон К. Лазерная обработка инженерных материалов: принципы, процедура и промышленное применение. Elsevier Butterworth-Heinemann, 2005.
3. Стин, Уильям М. и Джотирмой Мазумдер. Лазерная обработка материалов. 4-е изд., Springer-Verlag, Лондон, 2010 г.
4. Реди, Джон Ф., и Дэйв Ф. Фарсон, редакторы. Справочник LIA по лазерной обработке материалов. Лазерный институт Америки, Magnolia Publishing, 2001.
5. Миглиоре, Ларри. Лазерная обработка материалов. CRC Press, 1996.
6. Хриссолурис, Джордж. Лазерная обработка: теория и практика. Springer-Verlag, Нью-Йорк, 1991.

отправьте свой запрос и получите соответствующее предложение.
Perfect Laser – мировой производитель надежных лазерных решений
Популярные блоги